

Usinagem de inox: por que a microestrutura muda a estratégia de corte
Ferríticos, martensíticos e austeníticos apresentam desafios distintos de cavaco, desgaste e encruamento. Reconhecer essas diferenças ajuda a orientar a escolha da ferramenta.
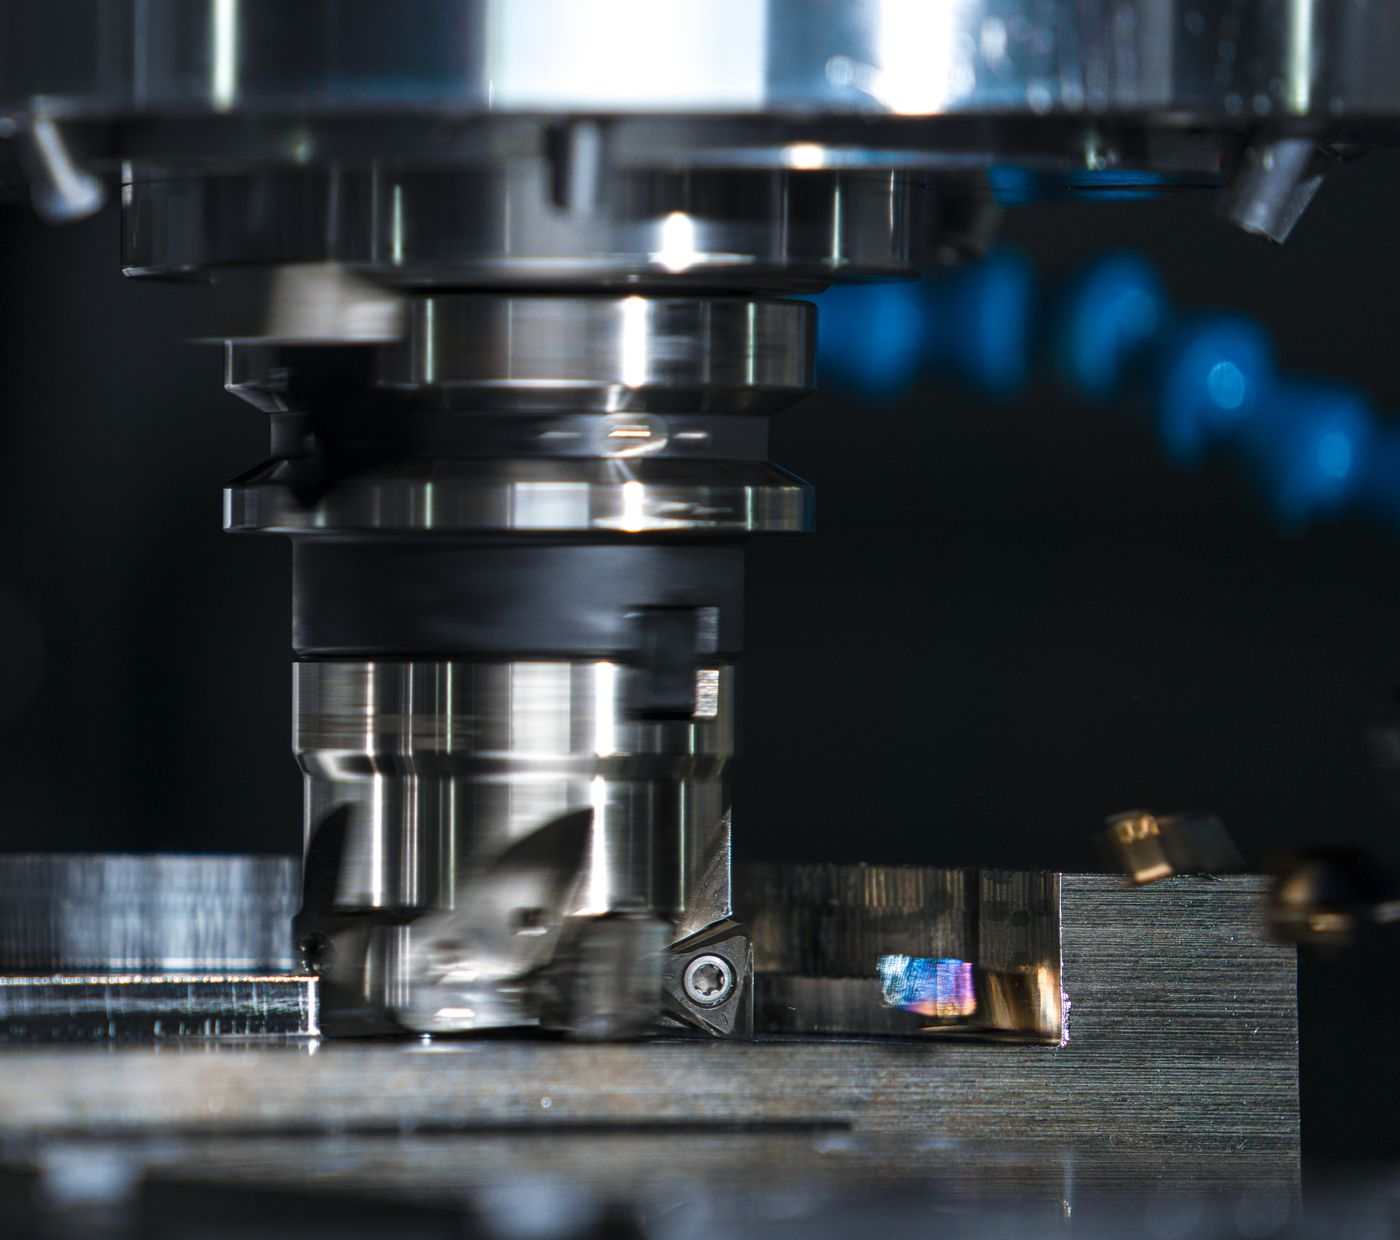
Série Usinabilidade dos materiais • Parte 3
Por Neider Soares
Adaptação editorial: Usinagem360
Tratar todo aço inoxidável da mesma maneira pode levar a escolhas inadequadas de ferramenta e parâmetros. Embora compartilhem a resistência à corrosão como característica importante, ferríticos, martensíticos e austeníticos não respondem da mesma forma ao corte.
Depois dos critérios de usinabilidade e dos aços de fácil usinagem, esta terceira parte da série aborda a influência da microestrutura na operação. O foco está em três famílias frequentes no chão de fábrica.
Ferríticos: atenção ao cavaco e à aresta postiça
Nos inoxidáveis ferríticos, como o AISI 430, a tendência ao encruamento é menor que nos austeníticos. Isso, porém, não elimina dificuldades relacionadas à formação de cavacos longos e à aderência de material à aresta.
A aresta postiça de corte pode prejudicar o acabamento e a regularidade dimensional. Sua ocorrência exige observar a geometria da ferramenta e a faixa de velocidade utilizada, em vez de atribuir o problema apenas à dureza da peça.
Geometrias positivas, arestas adequadas ao material e controle do cavaco são pontos de atenção. O ajuste da velocidade para reduzir a aderência precisa respeitar a classe da ferramenta e as condições reais da operação.
Martensíticos: a condição do material importa
Aços como AISI 410 e AISI 420 podem apresentar dureza e resistência mecânica elevadas após tratamento térmico. Por isso, conhecer apenas a designação comercial não basta: a condição em que a peça chega à máquina também precisa ser considerada.
O desgaste da aresta, especialmente o de flanco, merece acompanhamento. A seleção deve conciliar resistência ao desgaste, tenacidade e capacidade de suportar as condições térmicas do corte.
Potência disponível e rigidez do conjunto formado por máquina, fixação, peça e ferramenta completam essa avaliação. Uma condição instável pode limitar o processo mesmo quando o material da ferramenta é apropriado.
Austeníticos: calor e encruamento
Nos austeníticos, como AISI 304 e AISI 316, a combinação de encruamento e menor condutividade térmica torna o corte mais exigente. A deformação pode endurecer a região trabalhada, enquanto a dissipação de calor é menos favorável.
O resultado pode ser maior solicitação térmica da aresta e ocorrência de desgaste de entalhe. Também é necessário cuidar da formação e da evacuação do cavaco.
Um cuidado central é evitar que a ferramenta permaneça esfregando a superfície sem realizar um corte efetivo. Avanço, profundidade de corte e geometria devem trabalhar em conjunto para manter a remoção de material estável.
A refrigeração direcionada à região de corte também merece atenção. Sua aplicação deve ser compatível com a operação, a ferramenta e a capacidade do equipamento.
Identificar a família antes de ajustar o processo
Nos ferríticos, cavaco e aderência podem concentrar a atenção. Nos martensíticos, a condição de tratamento e o desgaste ganham importância. Nos austeníticos, calor e encruamento exigem cuidados particulares.
Essas diferenças ajudam a definir o ponto de partida da análise, mas não substituem a avaliação da aplicação. A estratégia deve considerar a família do inox, sua condição de fornecimento e o comportamento observado durante a usinagem.
Sobre o autor
Neider Soares é colaborador do Usinagem360. Artigo adaptado de material do autor, com autorização de republicação.
Notícias relacionadas
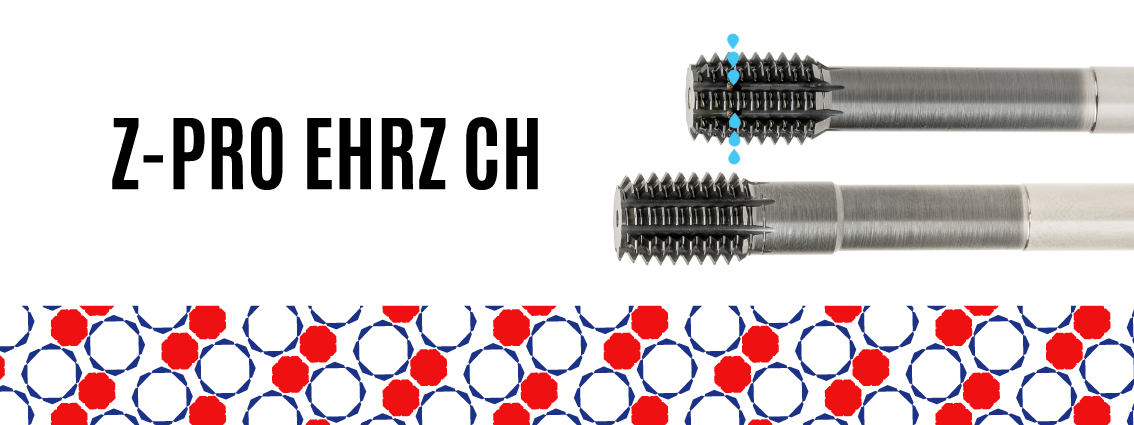
Yamawa lança macho EHRZ CH com refrigeração radial interna
A Yamawa apresentou o macho de conformação EHRZ CH com furos radiais de refrigeração interna CH90, poucos meses após o lançamento da linha EHRZ. A reportagem da MTDCNC, de 6 de novembro de 2026, descreve a orientação dos canais perpendicular ao eixo da ferramenta. Segundo a fabricante, o fluxo radi…
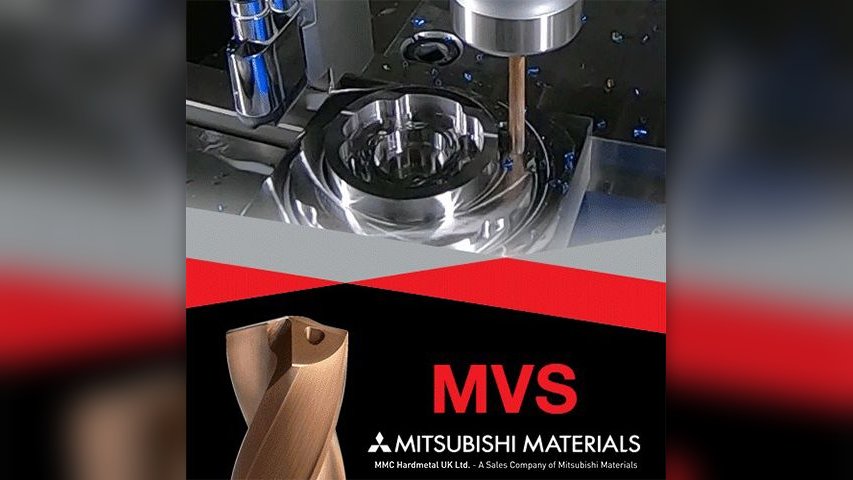
Mitsubishi Materials destaca brocas MVS Long Type de 10×D a 40×D
A Mitsubishi Materials destacou a linha de brocas MVS Long Type para furação profunda, com ferramentas de metal duro integral projetadas para profundidades de 10×D a 40×D, segundo a MTDCNC em 5 de novembro de 2026. A faixa cobre operações em que estabilidade, retitude e evacuação de cavaco pesam no…
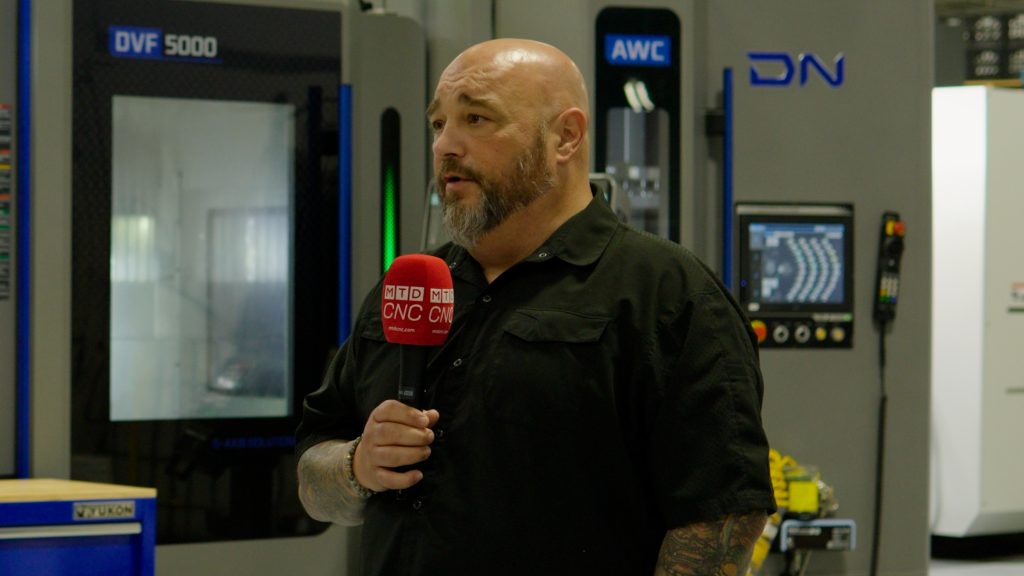
FIMS amplia lights-out com DVF 5000 e 40 paletes da DN Solutions
A FIMS Manufacturing ampliou a usinagem lights-out com centros DVF 5000 da DN Solutions e automação de 40 paletes, segundo reportagem da MTDCNC publicada em 5 de novembro de 2026. A empresa já operava um sistema de 12 paletes e agora investiu em duas células de 40 paletes. De acordo com Michael Fac…