

Usinabilidade: por que dureza não conta toda a história
Vida da ferramenta, esforços de corte, integridade superficial e controle do cavaco ajudam a entender por que materiais de baixa dureza também podem gerar dificuldades na produção.
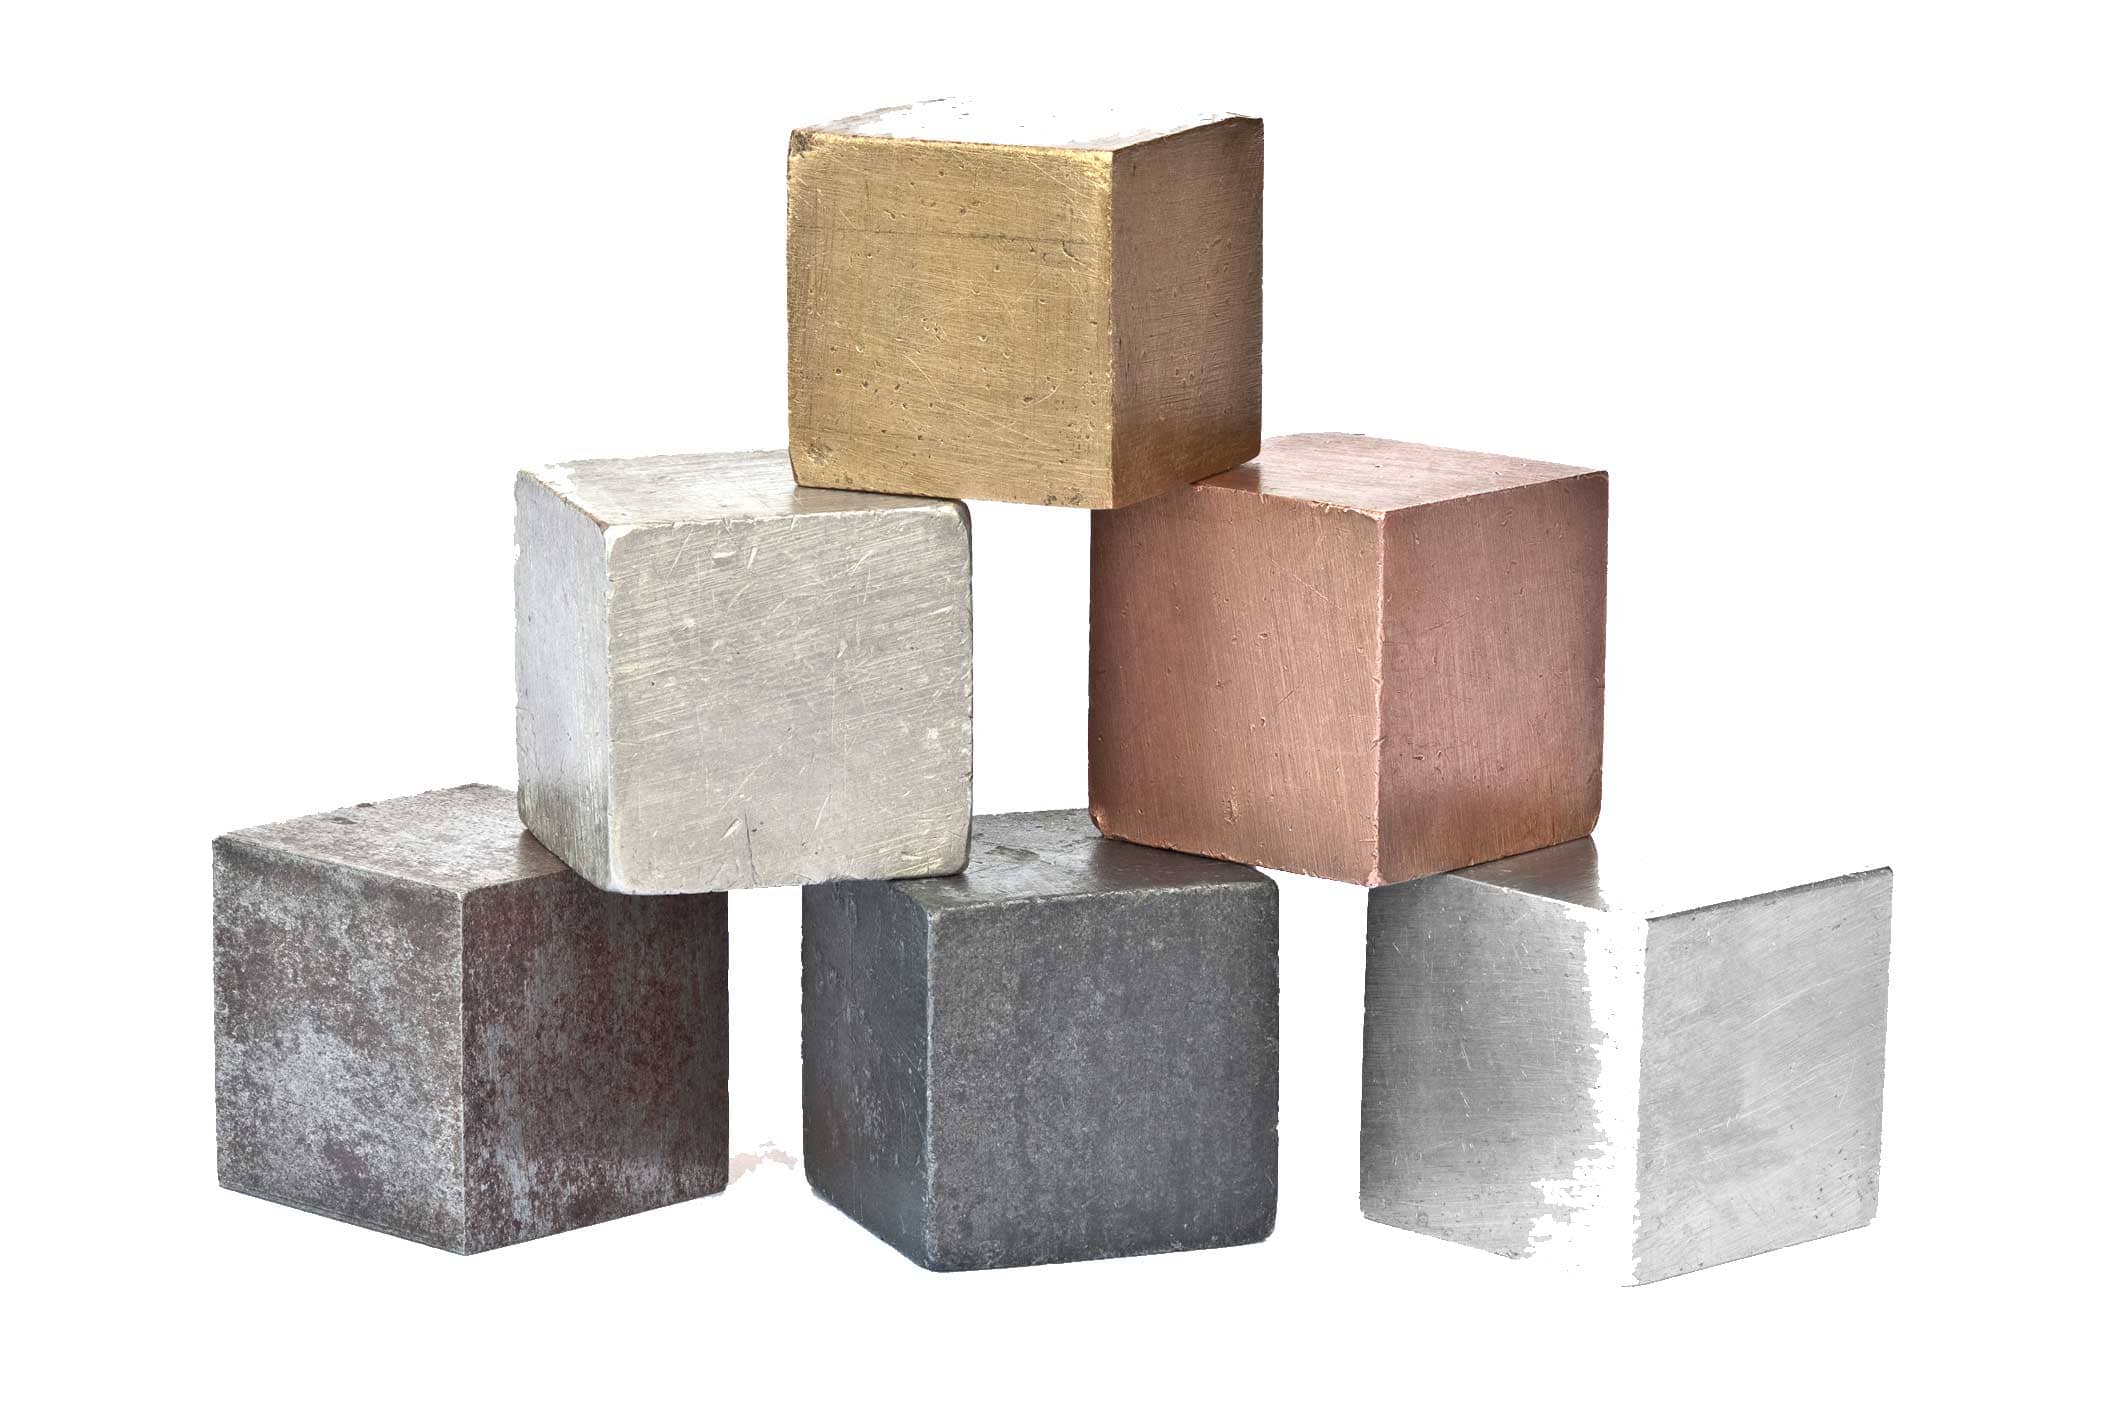
Série Usinabilidade dos materiais • Parte 1
Por Neider Soares
Adaptação editorial: Usinagem360
Um material de baixa dureza pode apresentar dificuldades importantes na usinagem. Aços de baixo carbono, como SAE 1010 e SAE 1020, e alumínios comercialmente puros ilustram essa situação: dependendo das condições de corte, podem produzir cavacos longos e apresentar aderência de material à ferramenta, prejudicando o acabamento e a estabilidade do processo.
A dureza é relevante, mas não basta para prever o comportamento de uma operação. A avaliação da usinabilidade depende da combinação entre material, ferramenta, máquina, parâmetros e condições de trabalho. Por isso, um material pode apresentar bom desempenho em determinado critério e resultados menos favoráveis em outro.
Quatro critérios ajudam a organizar essa análise e identificar o que realmente limita a produtividade.
Vida da ferramenta
O primeiro critério considera por quanto tempo a ferramenta consegue trabalhar mantendo as condições exigidas para a peça. Desgaste de flanco, desgaste de cratera e lascamentos são algumas das ocorrências que precisam ser acompanhadas.
A composição e a microestrutura do material influenciam esse comportamento, assim como a geometria, o substrato, o revestimento e os parâmetros empregados. A ferramenta adequada para uma condição pode ter desempenho insatisfatório em outra.
Na produção, a vida da ferramenta afeta tanto o consumo de ferramentas quanto as paradas para troca e ajuste. Avaliar apenas a velocidade de execução de uma peça, sem observar a estabilidade ao longo do lote, pode esconder um custo importante.
Forças e potência de corte
As forças desenvolvidas no corte precisam ser compatíveis com a capacidade da máquina e com a rigidez do conjunto formado por ferramenta, fixação e peça.
Além da potência e do torque disponíveis, é necessário observar deflexões e vibrações. Em peças delgadas ou ferramentas com maior balanço, esses efeitos podem limitar a operação mesmo quando a máquina dispõe de potência suficiente.
O objetivo é encontrar uma condição que remova material de forma produtiva e estável, respeitando as exigências dimensionais da peça.
Acabamento e integridade superficial
A superfície produzida é outro indicador fundamental. A avaliação inclui a rugosidade e possíveis alterações ou danos na região usinada, conforme as exigências da aplicação.
Materiais dúcteis podem apresentar formação de aresta postiça de corte, também conhecida pela sigla BUE. Nesse fenômeno, parte do material adere à região da aresta, alterando as condições de contato durante a usinagem. Sua formação e desprendimento podem comprometer o acabamento.
Assim, uma superfície irregular nem sempre indica uma ferramenta já desgastada. Também pode exigir uma revisão da geometria ou das condições de corte.
Forma e controle do cavaco
A maneira como o cavaco se forma, se quebra e é removido interfere diretamente na continuidade da operação.
Cavacos longos podem se enrolar na ferramenta ou na peça, dificultar a evacuação, provocar marcas e exigir interrupções. Em células automatizadas, o controle inadequado do cavaco pode impedir que um processo aparentemente produtivo funcione sem intervenção.
A avaliação deve considerar a geometria quebra-cavaco, os parâmetros e a remoção do material cortado, além dos riscos para a operação.
O melhor resultado depende do gargalo
Os quatro critérios nem sempre evoluem juntos. O ferro fundido cinzento geralmente favorece a formação de cavacos curtos, mas sua microestrutura e a presença de constituintes abrasivos podem aumentar o desgaste. Já aços inoxidáveis austeníticos podem apresentar bom acabamento em condições adequadas, enquanto o encruamento e o comportamento térmico dificultam a preservação da aresta.
Antes de classificar um material como fácil ou difícil de usinar, vale identificar o problema dominante: desgaste, esforços, qualidade superficial ou cavaco. Esse diagnóstico orienta a escolha da ferramenta e dos parâmetros com mais precisão do que a dureza isolada.
Sobre o autor
Neider Soares é colaborador do Usinagem360. Artigo adaptado de material do autor, com autorização de republicação.
Notícias relacionadas
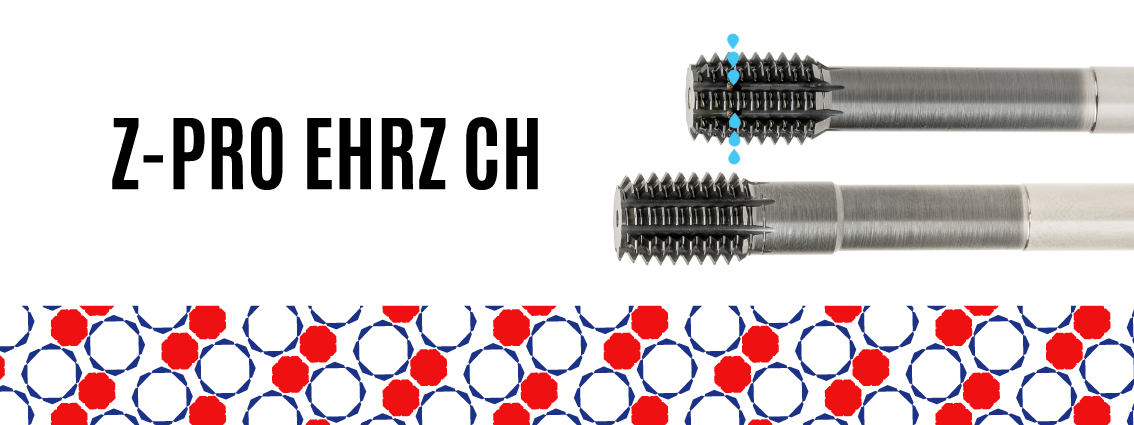
Yamawa lança macho EHRZ CH com refrigeração radial interna
A Yamawa apresentou o macho de conformação EHRZ CH com furos radiais de refrigeração interna CH90, poucos meses após o lançamento da linha EHRZ. A reportagem da MTDCNC, de 6 de novembro de 2026, descreve a orientação dos canais perpendicular ao eixo da ferramenta. Segundo a fabricante, o fluxo radi…
Mitsubishi Materials destaca brocas MVS Long Type de 10×D a 40×D
A Mitsubishi Materials destacou a linha de brocas MVS Long Type para furação profunda, com ferramentas de metal duro integral projetadas para profundidades de 10×D a 40×D, segundo a MTDCNC em 5 de novembro de 2026. A faixa cobre operações em que estabilidade, retitude e evacuação de cavaco pesam no…
FIMS amplia lights-out com DVF 5000 e 40 paletes da DN Solutions
A FIMS Manufacturing ampliou a usinagem lights-out com centros DVF 5000 da DN Solutions e automação de 40 paletes, segundo reportagem da MTDCNC publicada em 5 de novembro de 2026. A empresa já operava um sistema de 12 paletes e agora investiu em duas células de 40 paletes. De acordo com Michael Fac…