

Ferros fundidos: como a forma da grafita influencia a usinagem
Cinzento, nodular e vermicular exigem atenção distinta ao cavaco, aos esforços e ao desgaste. A forma da grafita e a matriz ajudam a explicar essas diferenças.
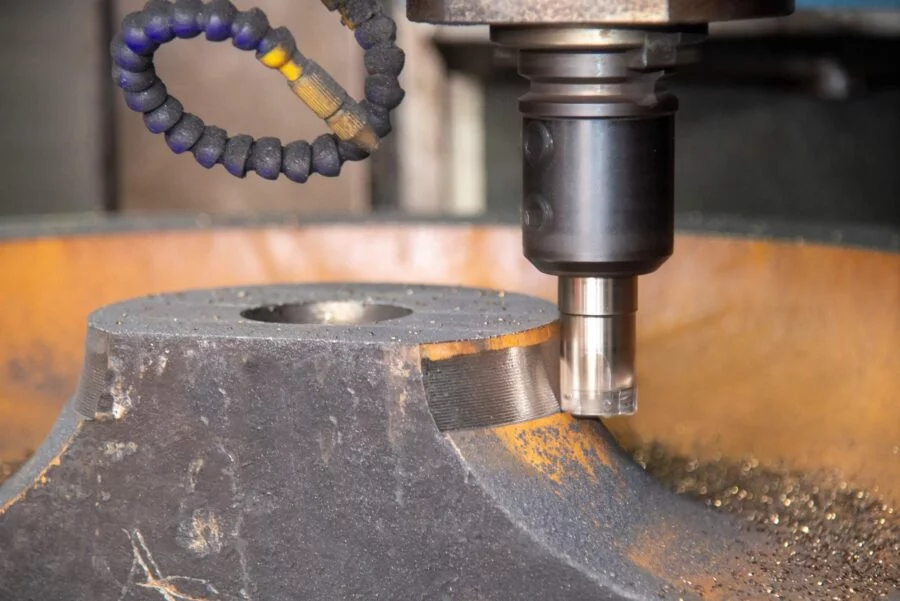
Série Usinabilidade dos materiais • Parte 4
Por Neider Soares
Adaptação editorial: Usinagem360
A expressão ferro fundido reúne materiais com comportamentos diferentes na usinagem. A forma como a grafita aparece na microestrutura ajuda a explicar por que uma ferramenta e uma condição de corte bem-sucedidas em uma peça não devem ser transferidas automaticamente para outra.
Nesta quarta parte da série, o foco está nos ferros fundidos cinzento, nodular e vermicular. O ponto de partida retoma a primeira parte: dureza, isoladamente, não descreve toda a dificuldade de um processo.
Cinzento: grafita lamelar e cavacos curtos
No ferro fundido cinzento, a grafita aparece em forma de lamelas. Essa configuração favorece a fragmentação do cavaco e contribui para um comportamento geralmente favorável ao corte.
A facilidade de formação do cavaco não elimina o desgaste da ferramenta. A matriz e os constituintes abrasivos do material também influenciam a vida da aresta. Em condições mais abrasivas, o desgaste de flanco precisa ser acompanhado.
O material particulado gerado durante a operação e a integridade de bordas finas são outros pontos de atenção. Observar somente o tempo de corte pode deixar de lado problemas que aparecem na qualidade da peça ou na continuidade do trabalho.
Metal duro revestido e cerâmicas adequadas ao ferro fundido estão entre as alternativas de ferramenta. A escolha e a condição de refrigeração devem considerar a operação específica.
Nodular: maior tenacidade muda as exigências
No ferro fundido nodular, a grafita se apresenta em nódulos, aproximadamente esféricos. Essa diferença em relação às lamelas do cinzento está associada a maior tenacidade e ductilidade do material.
Durante a usinagem, podem surgir exigências maiores de esforço e temperatura na região da aresta. O comportamento do cavaco também deve ser observado, sem presumir que será igual ao obtido no cinzento.
A rigidez da fixação e do porta-ferramentas ganha importância para manter a estabilidade. Geometria e revestimento precisam ser compatíveis com a classe do ferro fundido, a matriz e o tipo de corte.
Assim, a seleção não deve se limitar ao nome nodular. A condição do material e o desgaste efetivamente observado ajudam a orientar os ajustes.
Vermicular: atenção à solicitação da aresta
O ferro fundido vermicular, também conhecido como CGI, apresenta grafita de forma compacta e alongada. Sua microestrutura difere tanto das lamelas do cinzento quanto dos nódulos do nodular.
Em comparação com o cinzento, a usinagem pode exigir mais da ferramenta e reduzir sua vida útil. Não há, porém, um percentual único que descreva todas as aplicações: material, operação, ferramenta e parâmetros precisam fazer parte da comparação.
O acompanhamento do desgaste de flanco e de cratera, a estabilidade do gume e as condições térmicas do corte são pontos importantes nessa avaliação. A escolha da classe da ferramenta deve partir dessas exigências e ser validada na operação.
A microestrutura orienta o diagnóstico
A forma da grafita ajuda a compreender a formação do cavaco e as solicitações de corte. A matriz completa essa análise, influenciando o desgaste e o desempenho da ferramenta.
Nesta análise, permanece o mesmo princípio: avaliar usinabilidade significa relacionar o material às condições reais de produção. Vida da ferramenta, esforços, superfície e cavaco precisam ser considerados em conjunto para definir um processo estável.
Sobre o autor
Neider Soares é colaborador do Usinagem360. Artigo adaptado de material do autor, com autorização de republicação.
Notícias relacionadas
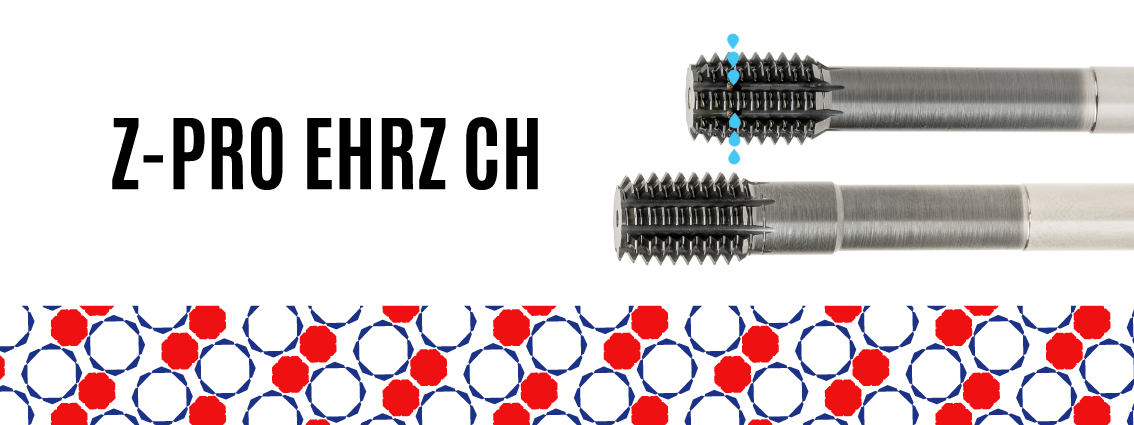
Yamawa lança macho EHRZ CH com refrigeração radial interna
A Yamawa apresentou o macho de conformação EHRZ CH com furos radiais de refrigeração interna CH90, poucos meses após o lançamento da linha EHRZ. A reportagem da MTDCNC, de 6 de novembro de 2026, descreve a orientação dos canais perpendicular ao eixo da ferramenta. Segundo a fabricante, o fluxo radi…
Mitsubishi Materials destaca brocas MVS Long Type de 10×D a 40×D
A Mitsubishi Materials destacou a linha de brocas MVS Long Type para furação profunda, com ferramentas de metal duro integral projetadas para profundidades de 10×D a 40×D, segundo a MTDCNC em 5 de novembro de 2026. A faixa cobre operações em que estabilidade, retitude e evacuação de cavaco pesam no…
FIMS amplia lights-out com DVF 5000 e 40 paletes da DN Solutions
A FIMS Manufacturing ampliou a usinagem lights-out com centros DVF 5000 da DN Solutions e automação de 40 paletes, segundo reportagem da MTDCNC publicada em 5 de novembro de 2026. A empresa já operava um sistema de 12 paletes e agora investiu em duas células de 40 paletes. De acordo com Michael Fac…